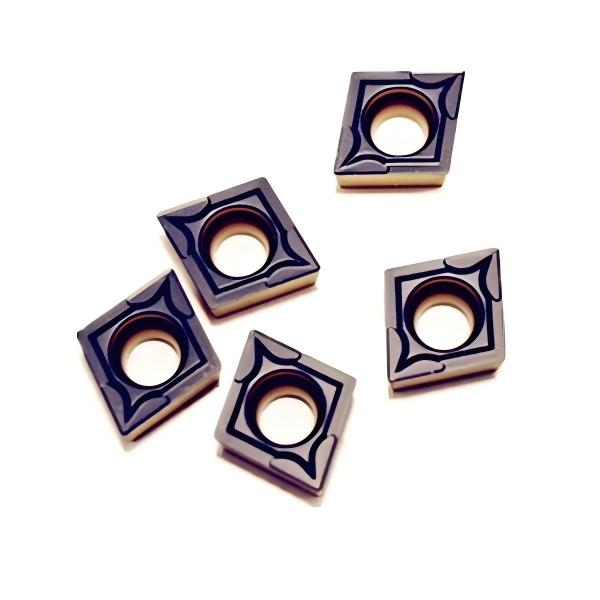
Model wkładów tytanowych CCMT09T304;
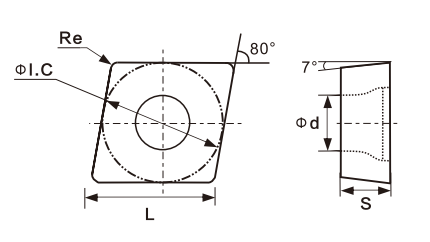
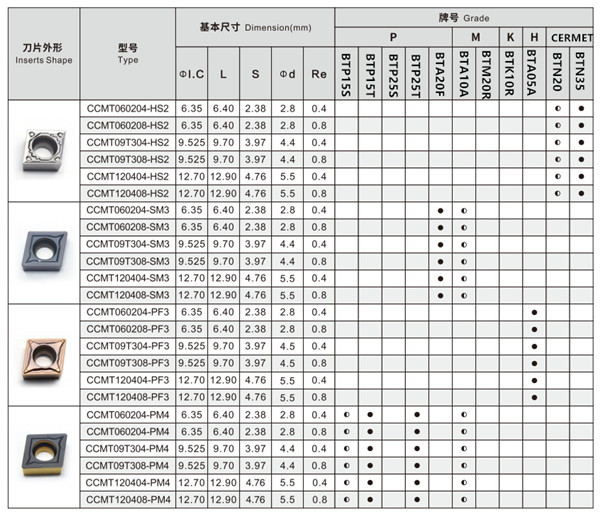
Szczegóły Wkładki tnące CCMT09T304:
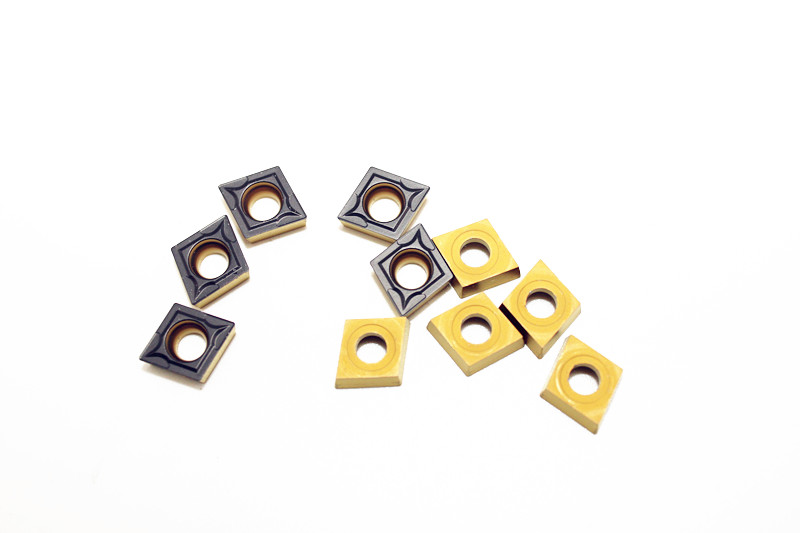
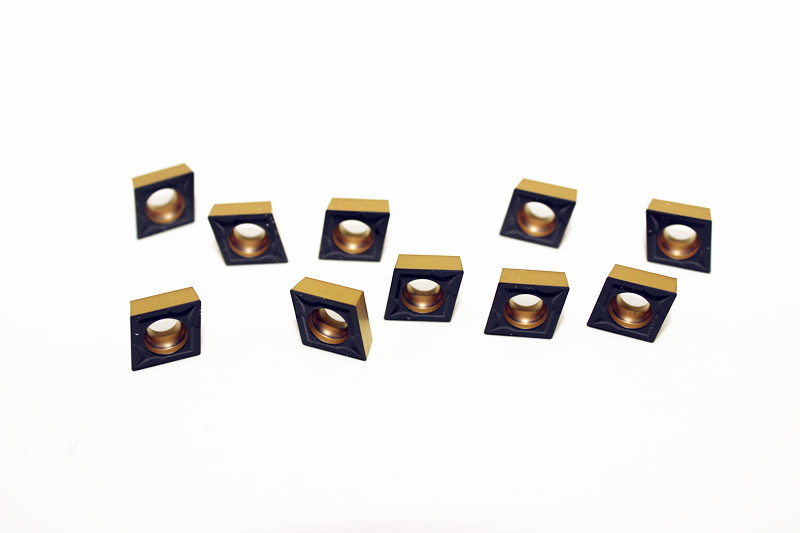
Wkładki tnące CCMT09T304 opakowanie:
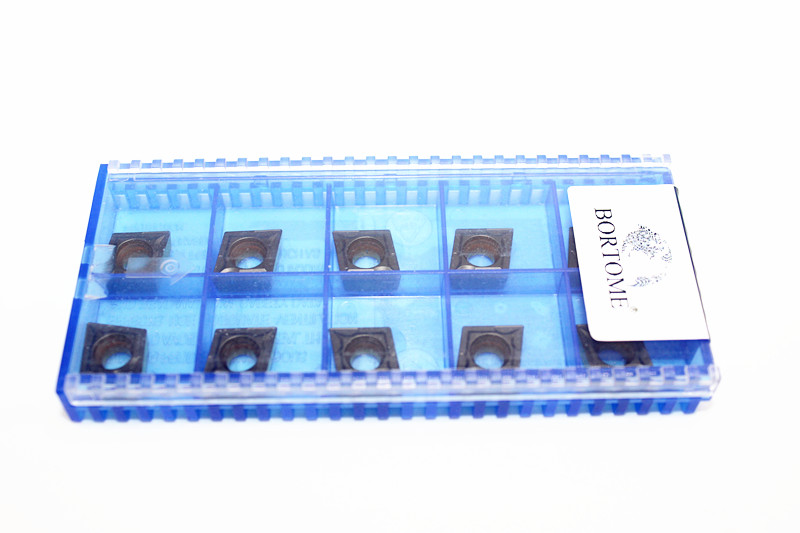
Obsługa niestandardowych opakowań.
Zalecane wspólne gatunki dla różnych przetwarzanych materiałów metalowych:
1. Do obróbki zwykłej stali węglowej i stali stopowych:
Preferowany wybór: Płyty pokryte CVD (takie jak te z powłokami na bazie Al₂O₃) zazwyczaj odpowiadają klasie P (niebieska etykieta).
Jeśli warunki pracy wymagają większej udarności (np. przy obróbce z przerwami), można zastosować płytki pokrywane PVD (np. TiAlN).
2. Obróbka stali nierdzewnej i austenitycznej:
Preferowany wybór: płytki pokryte PVD, szczególnie te z powłokami TiAlN lub AlTiN. Powłoki te skutecznie hamują tworzenie się narostu i utrzymują ostrą krawędź tnącą.
Klasyfikacja ocen: klasa M (żółta etykieta).
3. Obróbka żeliwa:
Preferowany wybór: Grube powłoki CVD (takie jak TiCN-Al₂O₃), które oferują dobrą odporność na zużycie i wytrzymałość na ściskanie. Oznaczenie klasy zwykle zaczyna się od K (czerwona etykieta).
4. Obróbka z dużą prędkością, materiały o wysokiej twardości (hartowana stal):
Do cięcia wykańczającego i ciągłego: zalecane są powłoki PVD (np. AlTiN lub TiSiN); powłoki te są cienkie i zapewniają ostre krawędzie tnące, a naprężenia ściskające powierzchni pomagają zapobiegać wykruszaniu się krawędzi.
Do obróbki zgrubnej ciężkiej: Powłoki kompozytowe CVD (Al₂O₃ + TiCN) można wybrać ze względu na ich odporność na ciepło i ścieranie.
Prosimy o przesyłanie zapytań ofertowych i bezpłatnych próbek do testów: