
Spiekanie węglika wolframu
Wśród popularnych materiałów narzędziowych, węglik wolframu wyróżniają się wyjątkową twardością i odpornością na zużycie, zajmując kluczową pozycję w nowoczesnym przemyśle. Zdolność zwykłego narzędzia z węglika spiekanego do wytrzymywania trudnych warunków pracy zależy zasadniczo od kluczowego procesu: spiekania.
Chociaż spiekanie może wydawać się proste, w rzeczywistości obejmuje złożone przemiany fizyczne i chemiczne. W praktyce przemysłowej spiekanie węglika spiekanego wykorzystuje proszek węglika the tungsten carbide (WC) jako osnowę, połączoną z fazami spoiwa, takimi jak kobalt lub nikiel. Po zmieszaniu i zagęszczeniu proszków w tzw. wypraskę surową, materiał poddawany jest działaniu wysokich temperatur w kontrolowanej atmosferze, co powoduje silne złączenie cząstek proszku i utworzenie gęstego węglika wolframu. Trzy kluczowe parametry – temperatura, czas i atmosfera – bezpośrednio determinują ostateczne właściwości użytkowe węglika.
I. Temperatura spiekania węglika wolframu: Główny punkt kontrolny procesu spiekania
Temperatura jest najbardziej krytycznym czynnikiem wpływającym na efektywność procesu spiekania; nawet niewielkie odchylenie może zagrozić jakości uzyskanego węglika spiekanego. Jeśli temperatura spiekania jest zbyt wysoka, prowadzi to do nieprawidłowego wzrostu ziarna w strukturze stopu, co powoduje drastyczny wzrost kruchości materiału i utratę zasadniczej udarności. Z kolei jeśli temperatura jest zbyt niska, cząstki proszku nie wiążą się w wystarczającym stopniu; gęstość spieków spada poniżej wymaganych norm, co skutkuje znaczącym obniżeniem zarówno wytrzymałości stopu, jak i jego odporności na zużycie.
W produkcji przemysłowej temperatura spiekania standardowych stopów węglika wolframu jest stale utrzymywana w kontrolowanym zakresie od 1380°C do 1480°C. To konkretne okno temperaturowe ułatwia idealne połączenie osnowy z węglika wolframu z fazą spoiwa, tworząc stabilną i jednolitą mikrostrukturę stopu, która zapewnia optymalną równowagę między twardością a ciągliwością, spełniając tym samym różnorodne wymagania w różnych przemysłowych warunkach eksploatacyjnych.
II. Atmosfera spiekania węglika tungstenu: Kluczowa linia obrony zapewniająca czystość węglika tungstenu.
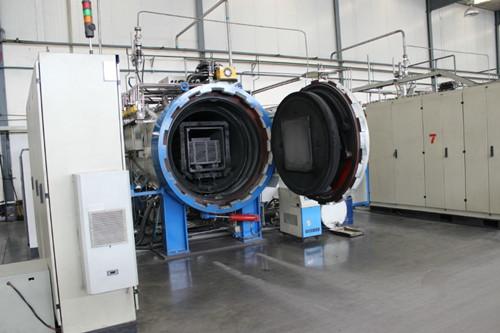
Atmosfera spiekania ma kluczowe znaczenie; obecne standardy przemysłowe wykorzystują przede wszystkim spiekanie próżniowe lub w kontrolowanej atmosferze ochronnej. Środowisko próżniowe skutecznie odcina tlen, zapobiegając w ten sposób utlenianiu i powstawaniu zanieczyszczeń, co zapewnia czystość materiału. Z kolei kontrolowana atmosfera ochronna pozwala na precyzyjne zrównoważenie potencjału węgla, zapobiegając zarówno odwęglaniu, jak i nawęglaniu, a tym samym unika się tworzenia kruchej fazy zanieczyszczeń.
Jeśli atmosfera nie zostanie odpowiednio kontrolowana – nawet przy precyzyjnie regulowanej temperaturze – wydajność węglika spękanego ulegnie poważnemu pogorszeniu, przez co nie będzie on w stanie spełnić norm przemysłowych.
III. Spiekanie węglika wolframu – czas: Najłatwiej przeoczony kluczowy element
Czas spiekania to czynnik często pomijany, a jednak ma on bezpośredni wpływ na gęstość węglika spiekanego. Jeśli czas utrzymywania w temperaturze maksymalnej jest zbyt krótki, wiązanie cząstek pozostaje słabe, a w materiale utrzymuje się nadmierna porowatość resztkowa. I odwrotnie, jeśli czas utrzymywania jest zbyt długi, dochodzi do rozrostu ziarna, co prowadzi do spadku zarówno odporności na zużycie, jak i odporności na uderzenia. W rzeczywistej produkcji personel techniczny musi precyzyjnie koordynować parametry temperatury i czasu spiekania, aby zapewnić, że węglik osiągnie swój optymalny potencjal wydajnościowy.
IV. Obróbka po spiekaniu i zapobieganie powszechnym problemom
Po spieczeniu węglik wolframu zazwyczaj wymaga dalszej obróbki, aby uczynić go odpowiednim do wymagających środowisk operacyjnych. Przetłaczanie izostatyczne na gorąco (HIP) jest powszechnie stosowaną techniką; poprzez zastosowanie wysokiej temperatury i wysokiego ciśnienia eliminuje ono mikroskopijne pory wewnętrzne w węgliku wolframu, co dodatkowo zwiększa jego gęstość i jednorodność. Proces ten pozwala węglikowi wolframu zachować wysoką twardość, jednocześnie znacznie zwiększając jego odporność na uderzenia i wytrzymałość na ściskanie, co zapewnia większą stabilność w warunkach ekstremalnej eksploatacji.
Podczas procesu spiekania odkształcenia i pękanie są najbardziej powszechnymi problemami, wywoływanymi głównie przez nagłe wahania temperatury. Protokoły produkcyjne muszą zatem uwzględniać cykle stopniowego nagrzewania i chłodzenia, aby zapobiec generowaniu naprężeń termicznych powodowanych przez drastyczne skoki temperatury, co skutecznie łagodzi problemy z pękaniem i odkształcaniem. Jednocześnie ścisła kontrola czystości atmosfery w piecu jest niezbędna, aby zapobiec negatywnemu wpływowi utleniania wysokotemperaturowego na właściwości stopu.
V. Podsumowanie procesu i perspektywy na przyszłość
Spiekanie węglika thestenu to wyrafinowany, systemowy proces, który wymaga precyzyjnej kontroli nad różnymi parametrami w celu zapewnienia stabilności produktu. W miarę jak postęp technologiczny stale optymalizuje wydajność materiałów, przyszłe perspektywy jego zastosowania w szerokim zakresie gałęzi przemysłu stają się coraz bardziej rozległe.
Nasza firma znajduje się w pierwszej dziesiątce w Chinach producenci węglików spiekanych. W przypadku zapotrzebowania na produkty z węglika spiekanego, prosimy o skontaktuj się z nami.