
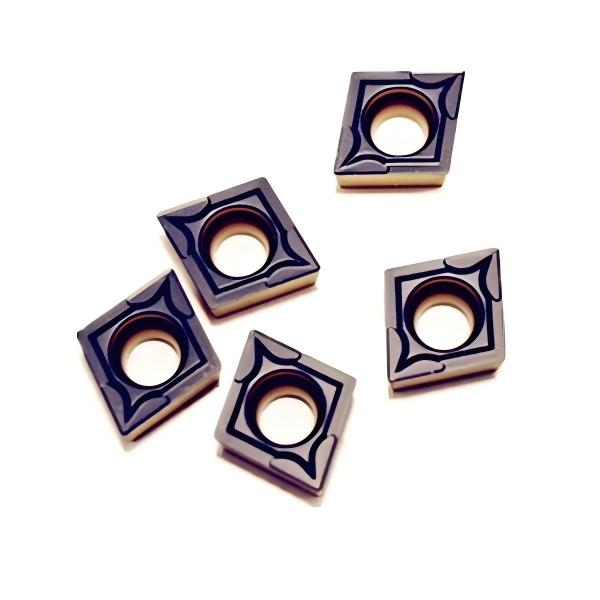
CCMT09T304炭化物インサートのモデル;;
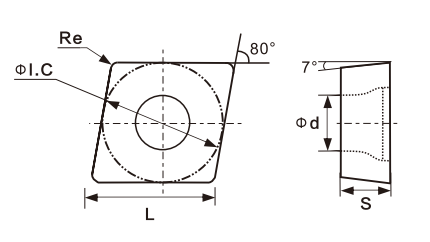
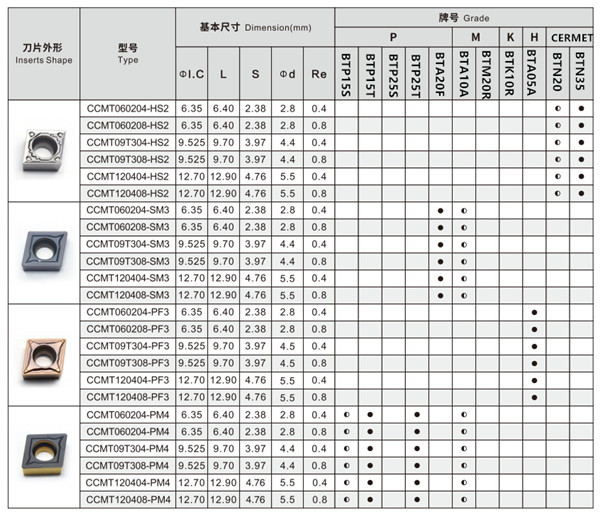
詳細 CCMT09T304炭化物インサート:
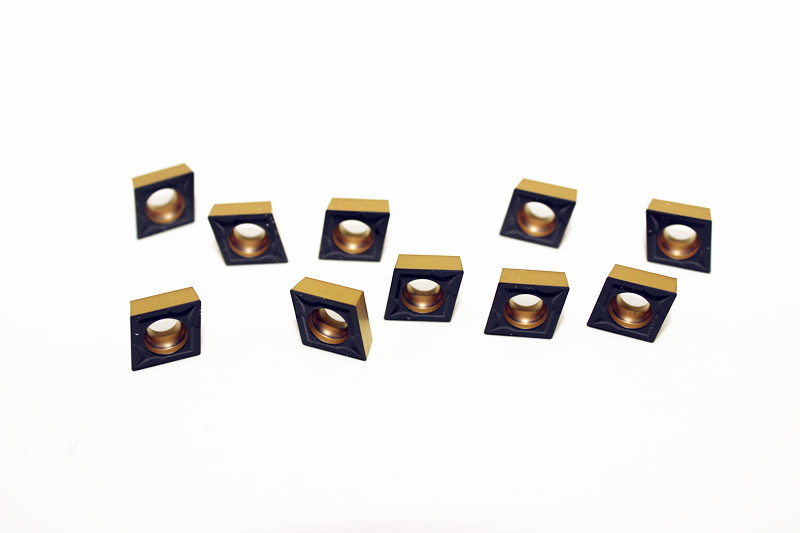
CCMT09T304炭化物インサート 梱包:
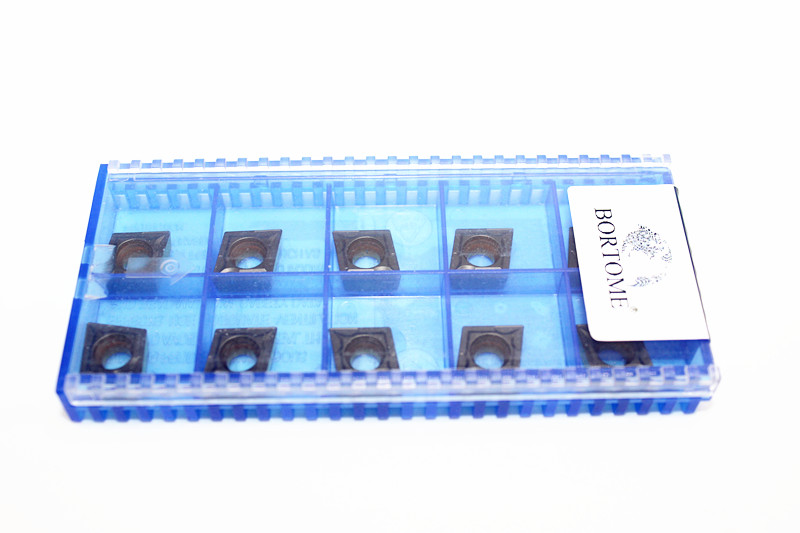
カスタマイズされた包装をサポートします。
加工金属材料別に推奨される共通グレード:
1. 通常の炭素鋼および合金鋼の加工については:
推奨される選択肢:CVDコーティングされたインサート(Al₂O₃ベースのコーティングなど)は、通常、Pクラス(青いラベル)に対応します。.
運転条件でより高い靭性が必要な場合(例えば、断続切削)、PVDコーティングされたインサート(TiAlNなど)が選択されることがあります。.
2.ステンレス鋼とオーステナイト鋼の加工:
推奨される選択肢:PVDコーティングが施されたインサート、特にTiAlNまたはAlTiNコーティングが施されたもの。これらのコーティングは、ビルドアップエッジ(BUE)の形成を効果的に抑制し、鋭い切削刃を維持します。.
等級分類:Mクラス(黄色ラベル)。.
3.鋳鉄の加工:
好ましい選択:CVD厚膜コーティング(TiCN-Al₂O₃など)で、耐摩耗性と圧縮強度に優れている。グレード表記は通常K(赤ラベル)から始まる。.
4.高速加工、高硬度材(硬化鋼):
仕上げ加工および連続切削には、PVDコーティング(AlTiNやTiSiNなど)が推奨されます。これらのコーティングは膜厚が薄く、鋭い切削刃を実現する一方で、表面の圧縮応力が刃先の欠けを防ぐのに役立ちます。.
重切削の荒加工には、耐熱性・耐摩耗性に優れたCVD複合コーティング(Al₂O₃ + TiCN)を選択することができます。.
お見積もり、テスト用無料サンプルのお問い合わせはこちらまで:


