
タングステンカーバイドの焼結
一般的な工具材料の中で、, 炭化タングステン 卓越した硬度と耐摩耗性によって際立ち、現代産業において極めて重要な位置を占めています。一般的な超硬合金工具が過酷な使用条件に耐える能力は、本質的にひとつの重要なプロセス、すなわち焼結に依存しています。.
焼結は一見単純に見えるが、実際には複雑な物理的・化学的変化を伴う。工業的実践において、超硬合金の焼結では、タングステンカーバイド(WC)粉末をマトリックスとして使用し、コバルトやニッケルなどの結合相と組み合わせる。粉末を混合して圧粉体に成形した後、制御された雰囲気中で高温にさらすことにより、粉末粒子が密接に結合し、高密度な超硬合金が形成される。温度、時間、雰囲気という3つの主要なパラメータが、超硬合金の最終的な性能特性を直接決定する。.
I. タングステンカーバイド焼結温度:焼結プロセスの核心制御点
温度は焼結プロセスの有効性に影響を与える最も重要な要因であり、わずかな逸脱であっても得られる超硬合金の品質を損なう可能性があります。焼結温度が高すぎると、合金組織内で異常粒成長が引き起こされ、材料の脆性が劇的に増加し、不可欠な靭性が失われます。逆に、温度が低すぎると、粉末粒子が十分に結合せず、焼結体の密度が基準要件を下回り、合金の強度と耐摩耗性の両方が大幅に低下します。.
工業生産において、標準的な超硬合金の焼結温度は1380°Cから1480°Cの制御された範囲内に一貫して維持されます。この特定の温度範囲により、炭化タングステンマトリックスと結合相の完全な融着が促進され、硬度と靭性の最適なバランスを実現する安定した均一な合金組織が形成され、それによってさまざまな工業用稼働条件の多様な要件を満たします。.
II. 超硬合金の焼結雰囲気:超硬合金の純度を確保するための主要な防衛線.
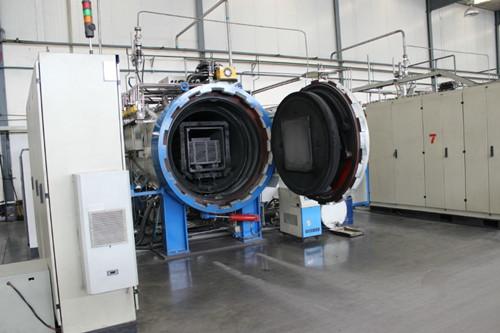
焼結雰囲気は極めて重要であり、現在の業界標準では主に真空焼結または制御された保護雰囲気中での焼結が採用されています。真空環境は酸素を効果的に遮断し、それによって酸化や不純物の生成を防ぎ、材料の純度を確保します。一方、制御された保護雰囲気では、カーボンポテンシャルの正確な調整が可能となり、脱炭と浸炭の両方を防ぎ、それによって脆性不純物の生成を回避します。.
雰囲気ガスが適切に制御されていない場合、たとえ温度が精密に調節されていても、超硬合金の性能は著しく損なわれ、工業規格を満たすことができなくなります。.
III. 超硬合金の焼結時間:最も見落とされやすい核心要素
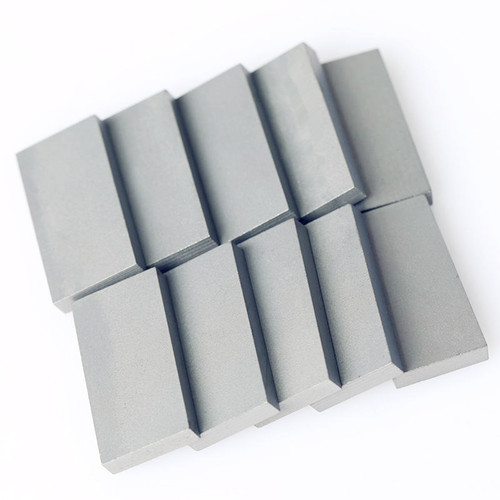
焼結時間はしばしば見落とされがちな要素であるが、超硬合金の密度に直接影響を与える。最高温度での保持時間が短すぎると、粒子間の結合が弱いままとなり、材料内部に過剰な残留気孔が残存する。逆に、保持時間が長すぎると、粒成長が起こり、耐摩耗性と耐衝撃性の両方の低下を招く。実際の生産現場では、技術者が温度と焼結時間のパラメータを正確に調整し、超硬合金が最適な性能を発揮できるようにしなければならない。.
IV. 焼結後処理 and common issues の防止 (焼結後処理とよくある問題の防止)
焼結後、炭化タングステンは通常、ハイエンドの稼働環境に適したものにするためにさらなる加工を必要とします。熱間静水圧加圧法(HIP)は一般的に採用されている技術であり、高温と高圧を加えて、 微小な内部気孔 タングステンカーバイド内部で、その密度と均一性がさらに高められます。このプロセスにより、タングステンカーバイドは高い硬度を維持しながら、耐衝撃性と圧縮強度を大幅に向上させることができ、極限の作動条件下でもより高い安定性を確保します。.
焼結プロセスにおいては、変形とクラックが最も頻発する問題であり、主に急激な温度変動によって引き起こされます。したがって、激しい温度変化に起因する熱応力の発生を防ぐため、製造手順には徐々の加熱・冷却サイクルを組み込む必要があり、これによりクラックや変形的問題を効果的に軽減します。同時に、高温酸化が合金の性能に悪影響を及ぼすのを防ぐため、炉内雰囲気の純度の厳格な制御が不可欠です。.
V. プロセス概要と今後の展望
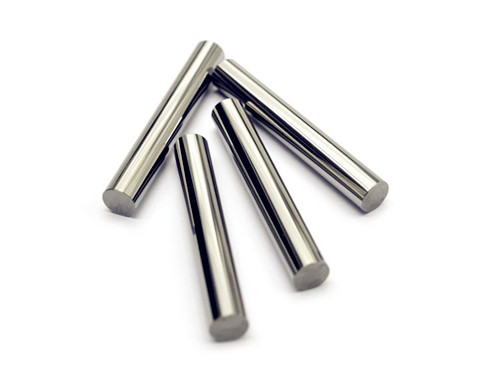
タングステンカーバイドの焼結は、製品の安定性を確保するために様々なパラメータの精密な制御を要求する、高度で体系的なプロセスである。技術の進歩が材料性能の最適化を続けるにつれて、幅広い産業におけるその応用の将来展望はますます広がっている。.