
Спекание карбида вольфрама
Среди распространенных инструментальных материалов, карбид вольфрама выделяются своей исключительной твердостью и износостойкостью, занимая ключевое положение в современной промышленности. Способность обычного инструмента из карбида вольфрама выдерживать суровые условия эксплуатации принципиально основывается на важнейшем процессе: спекании.
Хотя спекание может казаться простым процессом, на самом деле оно включает в себя сложные физические и химические превращения. В промышленной практике при спекании карбида вольфрама в качестве матрицы используется порошок карбида вольфрама (WC) в сочетании с такими связующими фазами, как кобальт или никель. После смешивания и прессования порошков в заготовку материал подвергается воздействию высоких температур в контролируемой атмосфере, в результате чего частицы порошка прочно соединяются, образуя плотный карбид вольфрама. Три ключевых параметра — температура, время и атмосфера — напрямую определяют конечные эксплуатационные характеристики твердого сплава.
I. Температура спекания карбида вольфрама: ключевая точка контроля процесса спекания
Температура является важнейшим фактором, влияющим на эффективность процесса спекания; даже небольшое отклонение может ухудшить качество получаемого карбида вольфрама. Если температура спекания слишком высока, это приводит к аномальному росту зерен в структуре сплава, вызывая резкое увеличение хрупкости материала и потерю необходимой вязкости. И наоборот, если температура слишком низкая, частицы порошка не спекаются должным образом; плотность спеченного тела падает ниже стандартных требований, что приводит к значительному снижению как прочности сплава, так и его износостойкости.
В промышленном производстве температура спекания стандартных сплавов карбида вольфрама стабильно поддерживается в контролируемом диапазоне от 1380°C до 1480°C. Этот конкретный температурный интервал способствует идеальному слиянию матрицы карбида вольфрама с фазой связующего, создавая стабильную и однородную микроструктуру сплава, которая обеспечивает оптимальный баланс между твердостью и вязкостью, тем самым удовлетворяя разнообразным требованиям различных условий промышленной эксплуатации.
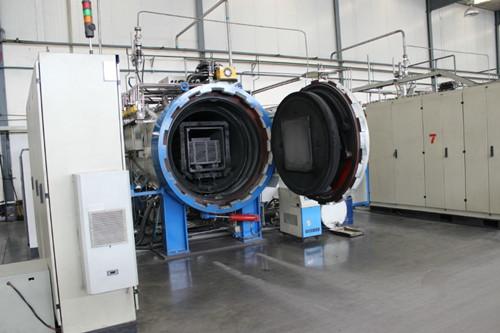
II. Атмосфера спекания карбида вольфрама: ключевой рубеж обороны для обеспечения чистоты карбида вольфрама.
Атмосфера спекания имеет первостепенное значение; современные отраслевые стандарты преимущественно используют вакуумное спекание или спекание в контролируемой защитной атмосфере. Вакуумная среда эффективно изолирует кислород, предотвращая тем самым окисление и образование примесей, что обеспечивает чистоту материала. Между тем, контролируемая защитная атмосфера позволяет точно сбалансировать углеродный потенциал, предотвращая как обезуглероживание, так и науглероживание, и тем самым избегая образования хрупких примесей.
Если состав атмосферы не контролируется должным образом (даже при точной регулировке температуры), характеристики карбида вольфрама будут существенно ухудшены, что сделает его неспособным соответствовать промышленным стандартам.
III. Спекание карбида вольфрама: время — самый легко упускаемый из виду ключевой элемент
Время спекания — это фактор, которым часто пренебрегают, однако оно напрямую влияет на плотность карбида вольфрама. Если время выдержки при пиковой температуре слишком короткое, связь между частицами остается слабой, а в материале сохраняется избыточная остаточная пористость. И наоборот, если время выдержки слишком длинное, происходит укрупнение зерна, что приводит к снижению как износостойкости, так и ударной вязкости. В реальном производстве технический персонал должен точно согласовывать параметры температуры и времени спекания, чтобы обеспечить достижение карбидом своего оптимального эксплуатационного потенциала.
IV. Постобработка после спекания и предотвращение распространенных проблем
После спекания карбид вольфрама обычно требует дополнительной обработки, чтобы сделать его пригодным для работы в сложных условиях. Горячее изостатическое прессование (ГИП) является широко используемым методом; за счет применения высокой температуры и высокого давления оно устраняет микроскопические внутренние поры внутри карбида вольфрама, что дополнительно повышает его плотность и однородность. Этот процесс позволяет карбиду вольфрама сохранять высокую твердость при одновременном существенном увеличении ударной вязкости и прочности на сжатие, что обеспечивает большую стабильность при воздействии экстремальных условий эксплуатации.
В процессе спекания деформация и растрескивание являются наиболее распространенными проблемами, которые преимущественно вызываются резкими колебаниями температуры. Поэтому производственные протоколы должны включать циклы постепенного нагрева и охлаждения для предотвращения возникновения термических напряжений, вызванных резкими перепадами температур, что позволяет эффективно смягчить проблемы растрескивания и деформации. Одновременно с этим крайне необходим строгий контроль чистоты атмосферы печи, чтобы предотвратить негативное влияние высокотемпературного окисления на характеристики сплава.
V. Сводка процесса и перспективы на будущее
Спекание карбида вольфрама — это сложный системный процесс, требующий точного контроля различных параметров для обеспечения стабильности продукции. По мере того как технологические достижения продолжают оптимизировать характеристики материалов, перспективы их применения в самых разных отраслях промышленности становятся все более широкими.
Наша компания входит в десятку крупнейших в Китае производители цементированного карбида. Если вам нужны изделия из цементированного карбида, пожалуйста связаться с нами.