
Sinterização de Carboneto de Tungsténio
Entre os materiais de ferramentas comuns, carboneto de tungsténio destacam-se pela sua dureza excecional e resistência ao desgaste, ocupando uma posição fundamental na indústria moderna. A capacidade de uma ferramenta de carboneto de tungsténio comum para suportar condições de funcionamento severas depende fundamentalmente de um processo crítico: a sinterização.
Embora a sinterização possa parecer simples, envolve na verdade transformações físicas e químicas complexas. Na prática industrial, a sinterização de carboneto de tungsténio utiliza pó de carboneto de tungsténio (WC) como matriz, combinado com fases ligantes como o cobalto ou o níquel. Após a mistura e compactação dos pós num corpo cru, o material é sujeito a temperaturas elevadas numa atmosfera controlada, fazendo com que as partículas de pó se unam firmemente e formem um carboneto de tungsténio denso. Três parâmetros fundamentais — temperatura, tempo e atmosfera — determinam diretamente as características de desempenho final do carboneto.
I. Temperatura de sinterização do carboneto de tungsténio: O Ponto de Controlo Principal do Processo de Sinterização
A temperatura é o fator mais crítico que influencia a eficácia do processo de sinterização; até mesmo um ligeiro desvio pode comprometer a qualidade do carboneto de tungsténio resultante. Se a temperatura de sinterização for excessivamente alta, conduz a um crescimento anormal dos grãos na estrutura da liga, causando um aumento drástico na fragilidade do material e uma perda de tenacidade essencial. Por outro lado, se a temperatura for demasiado baixa, as partículas de pó não se ligam suficientemente; a densidade do corpo sinterizado fica abaixo dos requisitos normais, resultando numa redução significativa tanto da resistência da liga como da sua resistência ao desgaste.
Na produção industrial, a temperatura de sinterização para ligas de carboneto de tungsténio standard é mantida consistentemente dentro de um intervalo controlado de 1380°C a 1480°C. Este intervalo de temperatura específico facilita a fusão perfeita da matriz de carboneto de tungsténio com a fase ligante, criando uma microestrutura de liga estável e uniforme que atinge um equilíbrio ideal entre dureza e tenacidade, satisfazendo assim os diversos requisitos de várias condições de funcionamento industrial.
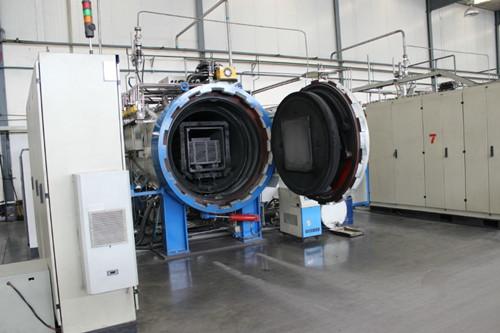
II. Sinterização de carboneto de tungsténio: Atmosfera: A principal linha de defesa para garantir a pureza do carboneto de tungsténio.
A atmosfera de sinterização é de importância primordial; os padrões industriais atuais utilizam predominantemente a sinterização a vácuo ou a sinterização numa atmosfera protetora controlada. Um ambiente de vácuo isola eficazmente o oxigénio, evitando assim a oxidação e a formação de impurezas, o que assegura a pureza do material. Por sua vez, uma atmosfera protetora controlada permite o equilíbrio preciso do potencial de carbono, prevenindo tanto a descarburação como a carburação, evitando assim a formação de impurezas frágeis.
Se a atmosfera não for devidamente controlada — mesmo que a temperatura seja regulada com precisão —, o desempenho do carboneto de tungsténio será gravemente comprometido, tornando-o incapaz de cumprir os padrões industriais.
III. Sinterização de carboneto de tungsténio: O elemento central mais facilmente ignorado
O tempo de sinterização é um fator frequentemente negligenciado, mas que impacta diretamente a densidade do carboneto de tungsténio. Se o tempo de permanência à temperatura máxima for demasiado curto, a ligação entre partículas permanece fraca e persiste uma porosidade residual excessiva no material. Inversamente, se o tempo de permanência for demasiado longo, ocorre o crescimento de grãos, levando a um declínio tanto na resistência ao desgaste quanto na tenacidade ao impacto. Na produção real, o pessoal técnico deve coordenar com precisão os parâmetros de temperatura e tempo de sinterização para garantir que o carboneto alcance o seu potencial de desempenho ideal.
IV. Processamento Pós-Sinterização e Prevenção de Problemas Comuns
Após a sinterização, o carboneto de tungsténio requer tipicamente processamento adicional para o tornar adequado para ambientes operacionais de gama alta. A Prensagem Isostática a Quente (HIP) é uma técnica habitualmente utilizada; ao aplicar alta temperatura e alta pressão, elimina poros internos microscópicos no interior do carboneto de tungsténio, aumentando assim ainda mais a sua densidade e uniformidade. Este processo permite que o carboneto de tungsténio retenha a sua elevada dureza, ao mesmo tempo que reforça significativamente a sua resistência ao impacto e à compressão, garantindo uma maior estabilidade quando sujeito a condições de funcionamento extremas.
Durante o processo de sinterização, a deformação e a fissuração são os problemas mais prevalentes, predominantemente desencadeados por flutuações bruscas de temperatura. Os protocolos de produção devem, portanto, incorporar ciclos de aquecimento e arrefecimento graduais para prevenir a geração de tensões térmicas causadas por variações drásticas de temperatura, mitigando assim eficazmente os problemas de fissuração e deformação. Simultaneamente, o controlo estrito da pureza da atmosfera do forno é essencial para evitar que a oxidação a alta temperatura afete negativamente o desempenho da liga.
V. Resumo do Processo e Perspetivas Futuras
A sinterização de carboneto de tungsténio é um processo sofisticado e sistémico que exige um controlo preciso sobre vários parâmetros para garantir a estabilidade do produto. À medida que os avanços tecnológicos continuam a otimizar o desempenho do material, as perspetivas futuras para a sua aplicação numa vasta gama de indústrias tornam-se cada vez mais expansivas.
A nossa empresa está entre as dez maiores empresas da China fabricantes de carboneto cimentado. Se necessitar de produtos de metal duro, por favor contactar-nos.