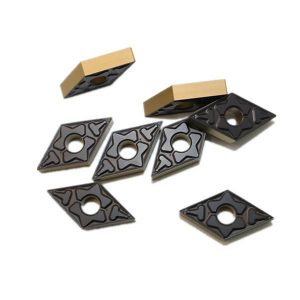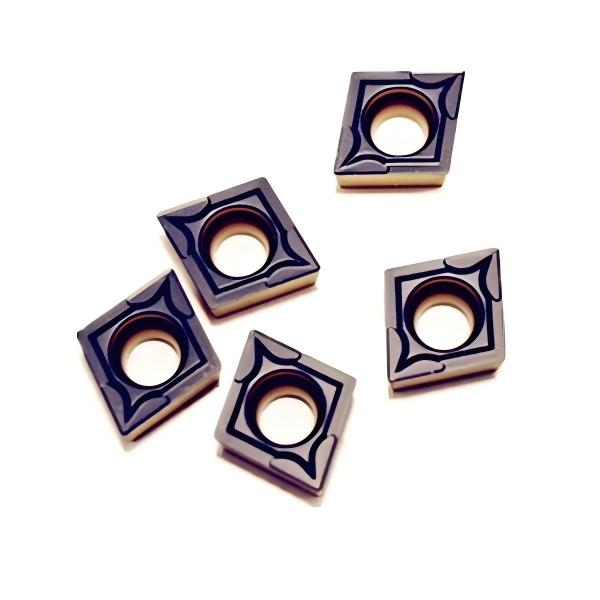
Modèle des inserts carbure CCMT09T304 ;
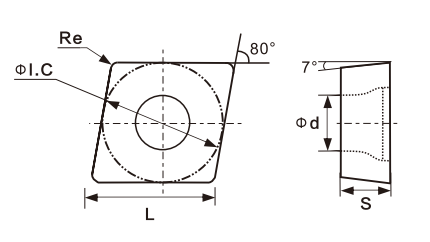
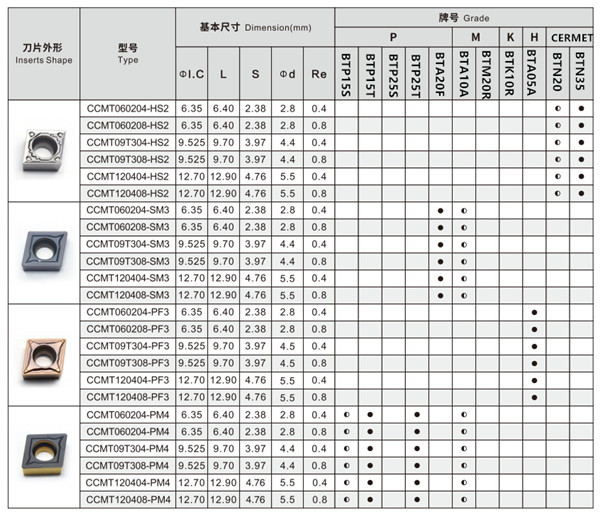
Détails de Insertes en carbure CCMT09T304:
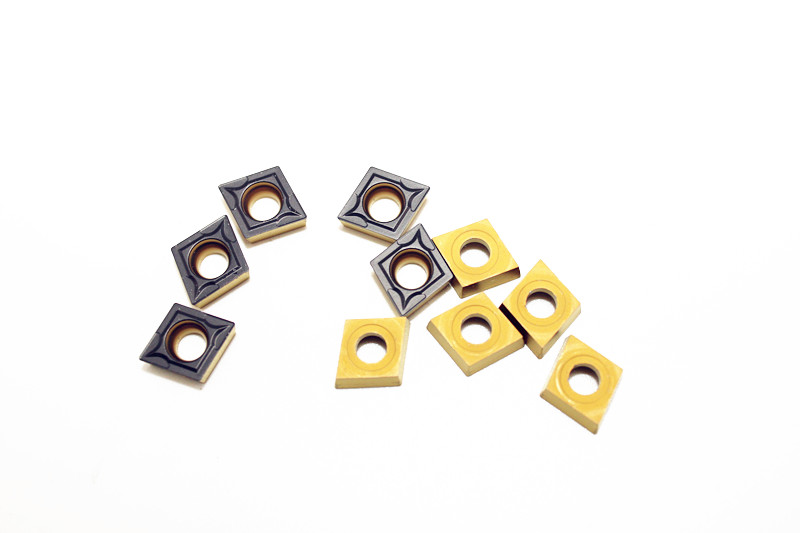
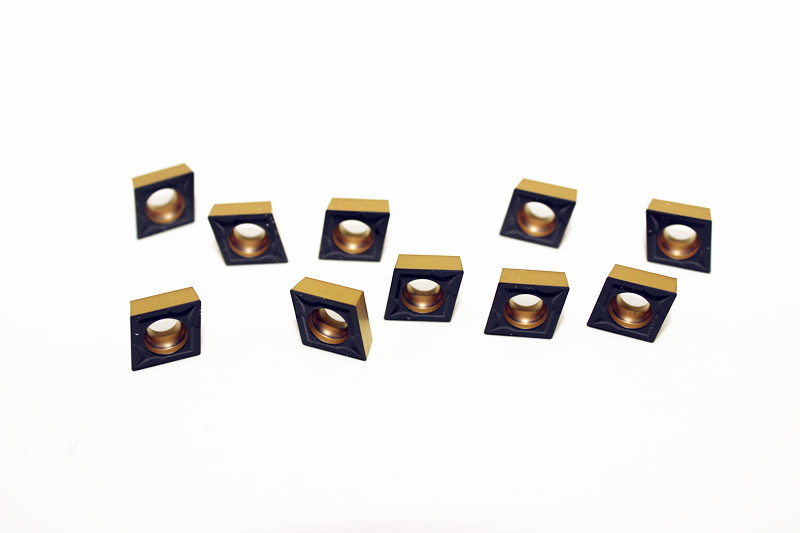
Insertes en carbure CCMT09T304 Emballage :
Prise en charge de l'emballage personnalisé.
Nuances communes recommandées pour différents matériaux métalliques de transformation :
1. Pour l'usinage d'acier au carbone ordinaire et d'acier allié :
Choix préféré : Les plaquettes revêtues de CVD (comme celles avec des revêtements à base d'Al₂O₃) correspondent généralement à la classe P (étiquette bleue).
Si les conditions de fonctionnement exigent une ténacité plus élevée (par exemple, pour une coupe interrompue), des plaquettes à revêtement PVD (telles que TiAlN) peuvent être sélectionnées.
2. Traitement de l'acier inoxydable et de l'acier austénitique :
Choix préféré : plaquettes avec revêtement PVD, en particulier celles avec des revêtements TiAlN ou AlTiN. Ces revêtements inhibent efficacement la formation d'un copeau adhérent et maintiennent un tranchant aiguisé.
Classification de notes : classe M (étiquette jaune).
3. Usinage de la fonte :
Choix préférentiel : Revêtements épais CVD (tels que TiCN-Al₂O₃), qui offrent une bonne résistance à l'usure et à la compression. La désignation du grade commence généralement par K (étiquette rouge).
4. Usinage à grande vitesse, matériaux à dureté élevée (acier trempé):
Pour la finition et la coupe continue : les revêtements PVD (tels que AlTiN ou TiSiN) sont recommandés ; ces revêtements sont minces et fournissent des arêtes de coupe vives, tandis que la contrainte de compression de surface aide à résister à l'écaillage de l'arête.
Pour l'ébauchage intensif : des revêtements composites CVD (Al₂O₃ + TiCN) peuvent être sélectionnés pour tirer parti de leur résistance à la chaleur et à l'usure.
Veuillez nous envoyer vos demandes de devis et d'échantillons gratuits à des fins d'essai :