
Sintern von Wolframcarbid
Unter den gängigen Werkzeugwerkstoffen, Hartmetallbuchsen zeichnen sich durch ihre außergewöhnliche Härte und Verschleißfestigkeit aus und nehmen eine Schlüsselposition in der modernen Industrie ein. Die Fähigkeit eines gewöhnlichen Hartmetallwerkzeugs, rauen Betriebsbedingungen standzuhalten, beruht im Wesentlichen auf einem entscheidenden Prozess: dem Sintern.
Während das Sinterverfahren einfach erscheinen mag, umfasst es tatsächlich komplexe physikalische und chemische Umwandlungen. In der industriellen Praxis wird beim Wolframcarbid-Sintern Wolframcarbidpulver (WC) als Matrix verwendet, kombiniert mit Bindemittelphasen wie Kobalt oder Nickel. Nach dem Mischen und Verdichten der Pulver zu einem Grünkörper wird das Material hohen Temperaturen in einer kontrollierten Atmosphäre ausgesetzt, wodurch sich die Pulverpartikel fest verbinden und einen dichten Sinterkörper bilden. Drei Schlüsselparameter – Temperatur, Zeit und Atmosphäre – bestimmen direkt die finalen Leistungseigenschaften des Hartmetalls.
I. Sintertemperatur von Wolframcarbid: Der Kernkontrollpunkt des Sinterprozesses
Die Temperatur ist der kritischste Faktor, der die Wirksamkeit des Sinterprozesses beeinflusst; selbst eine geringe Abweichung kann die Qualität des resultierenden Hartmetalls beeinträchtigen. Wenn die Sintertemperatur zu hoch ist, führt dies zu einem abnormalen Kornwachstum innerhalb der Legierungsstruktur, was einen drastischen Anstieg der Materialsprödigkeit und den Verlust der wesentlichen Zähigkeit zur Folge hat. Wenn die Temperatur hingegen zu niedrig ist, verbinden sich die Pulverpartikel nicht ausreichend; die Dichte des Sinterkörpers fällt unter die Standardanforderungen, was zu einer erheblichen Verringerung sowohl der Festigkeit als auch der Verschleißfestigkeit der Legierung führt.
In der industriellen Produktion wird die Sintertemperatur für Standard-Hartmetalle konstant in einem kontrollierten Bereich von 1380°C bis 1480°C gehalten. Dieses spezifische Temperaturfenster ermöglicht die perfekte Verschmelzung der Wolframcarbid-Matrix mit der Bindephase, wodurch ein stabiles und gleichmäßiges Mikrogefüge der Legierung entsteht, das ein optimales Gleichgewicht zwischen Härte und Zähigkeit herstellt und somit die vielfältigen Anforderungen verschiedener industrieller Betriebsbedingungen erfüllt.
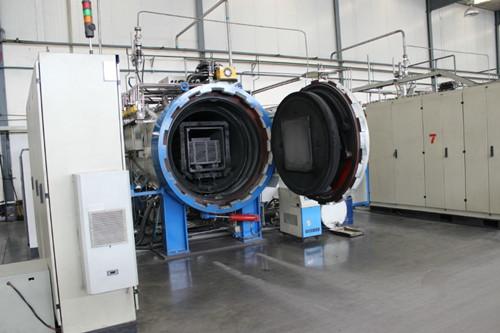
II. Sinterung von Wolframcarbid-Atmosphäre: Die wichtigste Verteidigungslinie zur Gewährleistung der Reinheit von Wolframcarbid.
Die Sinteratmosphäre ist von größter Wichtigkeit; die aktuellen Industriestandards nutzen überwiegend das Vakuumsintern oder das Sintern in einer kontrollierten Schutzatmosphäre. Eine Vakuumumgebung isoliert Sauerstoff effektiv, wodurch Oxidation und die Bildung von Verunreinigung verhindert werden, was die Reinheit des Materials gewährleistet. Gleichzeitig ermöglicht eine kontrollierte Schutzatmosphäre die präzise Ausrichtung des C-Pegels, wodurch sowohl Entkohlung als auch Aufkohlung verhindert und somit die Bildung spröder Verunreinigungen vermieden wird.
Wenn die Atmosphäre nicht ordnungsgemäß kontrolliert wird – selbst wenn die Temperatur präzise geregelt ist –, wird die Leistung des Hartmetalls stark beeinträchtigt, so dass es die industriellen Standards nicht mehr erfüllen kann.
III. Das Sinteren von Wolframcarbid – Zeit: Das am leichtesten übersehene Kernelement
Die Sinterzeit ist ein oft vernachlässigter Faktor, der sich jedoch direkt auf die Dichte von Wolframcarbid auswirkt. Ist die Haltezeit bei Höchsttemperatur zu kurz, bleibt die Partikelbindung schwach und es verbleibt eine übermäßige Restporosität im Material. Ist die Haltezeit hingegen zu lang, kommt es zu Kornwachstum, was zu einer Abnahme sowohl der Verschleißfestigkeit als auch der Schlagzähigkeit führt. In der tatsächlichen Produktion muss das technische Personal die Parameter Temperatur und Sinterzeit präzise aufeinander abstimmen, um sicherzustellen, dass das Hartmetall sein optimales Leistungspotenzial erreicht.
IV. Nachsinterungsverarbeitung und Vermeidung häufiger Probleme
Nach dem Sintern erfordert das Wolframcarbid typischerweise eine weitere Verarbeitung, um es für anspruchsvolle Einsatzumgebungen geeignet zu machen. Das heiße isostatische Pressen (HIP) ist eine häufig angewandte Technik; durch die Anwendung von hoher Temperatur und hohem Druck beseitigt es mikroskopische interne Poren innerhalb des Wolframkarbids, wodurch dessen Dichte und Gleichmäßigkeit weiter erhöht werden. Dieser Prozess ermöglicht es dem Wolframkarbid, seine hohe Härte beizubehalten und gleichzeitig seine Schlagfestigkeit und Druckfestigkeit deutlich zu steigern, was eine größere Stabilität unter extremen Betriebsbedingungen gewährleistet.
Während des Sinterprozesses sind Verformungen und Rissbildung die am häufigsten auftretenden Probleme, die überwiegend durch plötzliche Temperaturschwankungen ausgelöst werden. Die Produktionsvorschriften müssen daher schrittweise Aufheiz- und Abkühlzyklen beinhalten, um die Entstehung von thermischen Spannungen zu verhindern, die durch drastische Temperaturwechsel verursacht werden, wodurch Riss- und Verformungsprobleme wirksam gemildert werden. Gleichzeitig ist eine strikte Kontrolle der Reinheit der Ofenatmosphäre unerlässlich, um zu verhindern, dass Hochtemperaturoxidation die Leistung der Legierung beeinträchtigt.
V. Zusammenfassung des Prozesses und Zukunftsaussichten
Das Sintern von Wolframcarbid ist ein anspruchsvoller, systemischer Prozess, der eine präzise Kontrolle verschiedener Parameter erfordert, um die Produktstabilität zu gewährleisten. Da technologische Fortschritte die Materialleistung kontinuierlich optimieren, werden die Zukunftsaussichten für den Einsatz in einer Vielzahl von Branchen zunehmend expansiver.
Unser Unternehmen gehört zu den zehn führenden Unternehmen in China. Sinterkarbid-Hersteller. Sollten Sie Produkte aus Hartmetall benötigen, wenden Sie sich bitte an Kontaktieren Sie uns.